
Tanggal Publikasi:11 Séptémber 2026
Pangarang:Hu Yanwei, Ahli Téknis Logam Simber
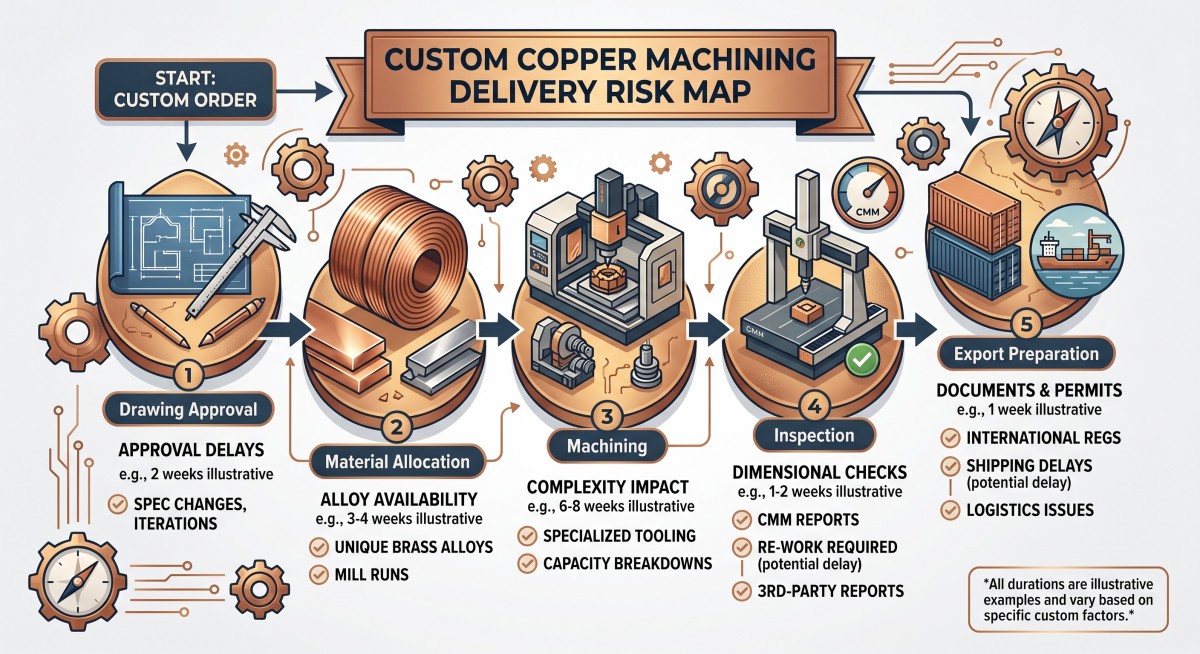
Proyék mesin tambaga khusus jarang sono kana tanggal pangirimanna kusabab mesin CNC teu sayogi. Langkung sering, reureuh dimimitian langkung awal — nalika gambar teu lengkep, kaayaan bahan teu jelas, atanapi anu mésér ngarobih toleransi saatos produksi parantos dimimitian.
Tambaga sareng kuningan teu tiasa ditukeurkeun tina sudut pandang mesin sareng pangadaan. Tambaga murni tiasa nyababkeun retakan panjang, gerinda, sareng masalah distorsi. Kuningan tiasa langkung gancang dimesin, tapi kualitas, eusi timbal, temperamen, sareng sarat pangaturan anu pasti tetep penting. Celah spésifikasi anu alit tiasa janten setelan alat énggal, siklus pamariksaan anu sanés, atanapi bets anu ditolak.
Éta sababna kontrol pangiriman kedah dimimitian sateuacan kutipan disatujuan.
Pikeun nu meuli batangan tambaga, pelat, rod, busbar atawa komponén nu geus jadi, tujuanana basajan:
Tangtukeun unggal kaputusan anu tiasa ngeureunkeun produksi sateuacan pesenan asup kana antrian mesin.
Jawaban Singkat: Naon Anu Nyababkeun Katerlambatan dina Mesin Tambaga Khusus?
Panyabab anu paling umum nyaéta gambar anu teu lengkep, tingkat bahan anu teu jelas, parobahan rékayasa anu telat, sampel anu teu disatujuan, bahan baku anu teu sayogi, toleransi anu teu réalistis, dokumén pamariksaan anu leungit, sareng tanggung jawab pengiriman anu teu ditetepkeun.
Pikeun ngirangan résiko, pembeli kedah:
- Satujukeun revisi gambar sateuacan alokasi bahan.
- Sebutkeun logam campuran, temper, dimensi sareng toleransi.
- Misahkeun waktos prosés bahan baku tina waktos prosés mesin.
- Nangtukeun dimensi kritis sareng metode pamariksaan.
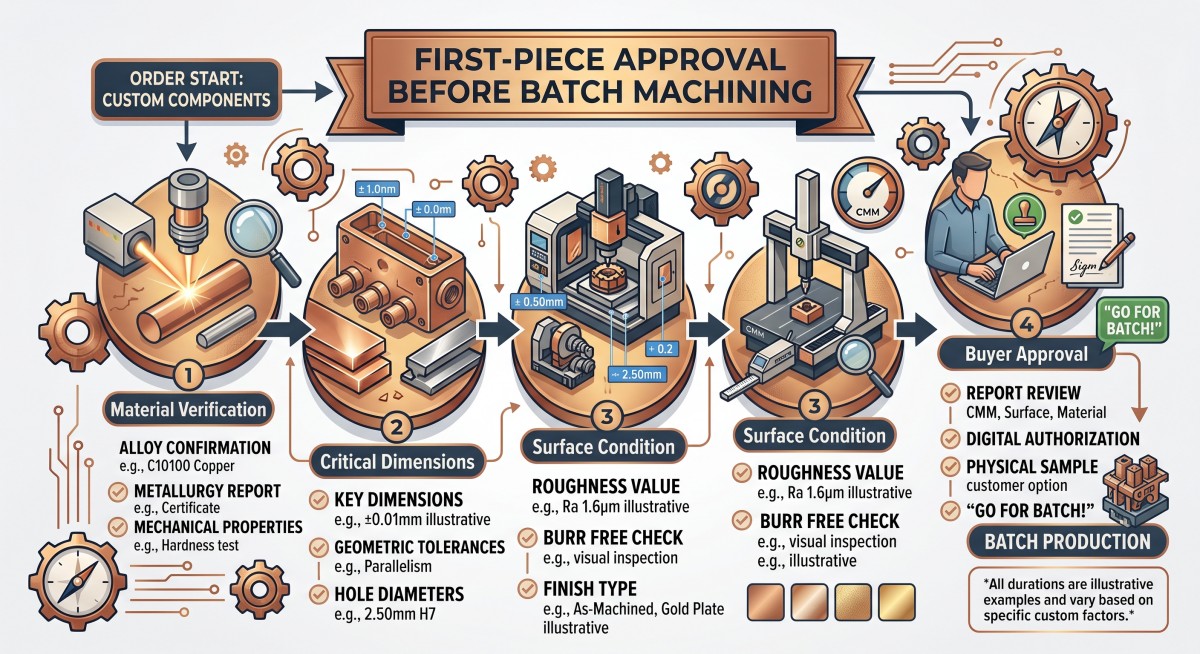
- Satujukeun sampel sateuacan ngaleupaskeun sakabéh angkatan.
- Tangtukeun kemasan, dokumén, sareng tonggak sejarah siap kargo.
Supplier mesin teu kedah diarepkeun ngan ukur ngutip sacara akurat tina nami produk. Pikeun mesin tambaga khusus, sarat gambar sareng prosés ngontrol jadwal.
Cymber Metal'sjasa mesin halustiasa dianggo salaku titik awal nalika ngabahas komponén tambaga, kuningan, perunggu atanapi aluminium anu dimesin CNC. Kamungkinan ahir masih gumantung kana gambar, bahan sareng kuantitas.
1. Bekukeun Gambar Sateuacan Produksi Dimimitian
Cara panggancangna pikeun miceunan waktos nyaéta ku ngamimitian ngolah sateuacan révisi gambar stabil.
Hiji gambar kudu ngagambarkeun:
- Kelas bahan sareng standar pangatur
- Bentuk produk sareng kosong awal
- Diménsi réngsé
- Toleransi umum sareng kritis
- Ukuran liang, posisi sareng ukuran anu pas
- Sarat pikeun ngarengsekeun permukaan
- Sarat chamfer, radius sareng deburring
- Sarat plating, palapis atanapi beberesih
- Titik-titik pamariksaan
- Révisi gambar sareng status persetujuan
Ulah ngirim tilu vérsi gambar anu béda ka supplier teras nganggap email panganyarna téh atra pisan. Supplier tiasa waé parantos mesen bahan atanapi nyiapkeun program CNC tina file anu langkung sateuacanna.
Anggo hiji ngaran gambar anu dikontrol, sapertos:
Proyék-ABC-Bagian-Tambaga-Rev-CTeras tulis révisi éta kana dokumén pesenan pameseran sareng pamariksaan.
Ngagambar Parobahan Anu Biasana Nyiptakeun Reureuh
Parobahan leutik bisa mangaruhan leuwih ti hiji diménsi:
Parobihan anu mésér Kamungkinan dampak produksi Toleransi liang anu langkung alit Pakakas anyar, motong anu langkung laun atanapi pamariksaan tambahan Tembok anu langkung ipis Résiko distorsi sareng fixturing anu dirévisi Karataan anu langkung rapet Tambahan perataan, pangurangan setrés atanapi tunjangan mesin Permukaan anyar Rute finishing anu béda sareng conto persetujuan Kelas tambaga anu parantos robih Sumber bahan anyar sareng validasi prosés Ditambahkeun plating Léngkah-léngkah subkontrak, masking, sareng inspeksi anyar Sateuacan nyatujuan parobihan, tanyakeun ka supplier tahapan mana anu parantos réngsé:
- Pameseran bahan
- Motong kosong
- Pamrograman CNC
- Persiapan perlengkapan
- Mesin pangolah potongan munggaran
- Produksi sacara batch
- Perawatan permukaan
- Inspeksi ahir
- Bungkusan
Ieu nyegah sengketa umum dimana pembeli nganggap yén parobahan gambar gratis sabab "produksi tacan dikirim."
2. Pastikeun Kelas Tambaga atanapi Kuningan, Teu Ngan Ngaran Produkna
"Bagian tambaga" sareng "pas kuningan" mangrupikeun pedaran komérsial, sanés spésifikasi mesin anu lengkep.
Pikeun bagian tambaga, nu meuli bisa jadi ngabandingkeun tambaga murni sacara komersil, tambaga bébas oksigén, tambaga telurium, tambaga kromium zirkonium atanapi logam campuran khusus anu sanés. Pikeun bagian kuningan, C36000, C26000 sareng kelas sanésna tiasa kalakuanana béda nalika ngabalikeun, ngagiling, ngabentuk sareng ngarengsekeun.
Cymber Metal'sproduk tambaga murniKaca ieu ngawengku bentuk produk sapertos rod, bar, pelat, strip sareng busbar. Pikeun aplikasi kuningan,logam campuran kuningankategori ieu nyadiakeun titik awal anu langkung lega pikeun diskusi kelas sareng bentuk.
RFQ kedah nyatakeun:
- Sebutan logam campuran anu pas
- Standar anu sami, upami tiasa dianggo
- Kaayaan suhu atanapi suplai
- Bentuk bahan baku
- Sarat kimia atanapi sertipikat
- Sarat mékanis atanapi listrik
- Naha bagian éta disayogikeun salaku stok atah, komponén kosong anu dipotong atanapi komponén réngsé
Naha Ambiguitas Kelas Ngalambatkeun Produksi
Supplier tiasa waé masihan harga tambaga batangan dumasar kana stok anu sayogi, sedengkeun anu mésér ngarepkeun tingkat oksigén, suhu, atanapi kisaran konduktivitas anu khusus. Bahanna tiasa sumping kalayan leres sacara fisik tapi tetep henteu nyumponan spésifikasi pameseran.
Masalahna teras janten:
- Bahan disimpen dina tempat anu tiis.
- Tés tambahan dipénta.
- Bahan panggantina geus dipésér.
- Pangmesinan dijadwal ulang.
- Pamariksaan sareng pangiriman bakal dilakukeun engké.
Upami eusi oksigén, konduktivitas atanapi kaayaan perlakuan panas penting, sebutkeun metode uji anu diperyogikeun sareng jinis dokumén sateuacan produksi. Sertipikat bahan umum henteu otomatis ngabuktikeun unggal sipat anu diperyogikeun pikeun bagian anu parantos réngsé.
3. Misahkeun Waktos Pangiriman Bahan Ti Waktos Pangiriman Mesin
Waktu prosés machining anu disebutkeun teu aya hartina kajaba titik awal bahanna jelas.
Pék ka supplier pikeun misahkeun tahapan-tahapan ieu:
Panggung Patarosan anu kedah ditaroskeun Sumber bahan Naha kelas sareng ukuran anu diperyogikeun parantos sayogi? Persiapan kosong Sabaraha lami waktos anu diperyogikeun kanggo motong atanapi ngagergaji? Pemrograman sareng pamasangan Naha program atanapi perlengkapan énggal diperyogikeun? Persetujuan potongan munggaran Naha nu meuli kedah nyatujuan conto? Mesin sacara batch Iraha produksi rutin dimimitian? Ngaréngsékeun Naha pelapisan, polesan atanapi beberesih kalebet? Siaran inspeksi Dokumén mana anu kedah disatujuan? Kasiapan kargo Iraha packingna bakal réngsé? Ulah nampi "10 dinten saatos mesen" tanpa ngajelaskeun naon hartosna "pesenan".
Jam tiasa dimimitian saatos:
- Resi pesenan pameseran
- Deposit atanapi pamayaran
- Persetujuan gambar
- Konfirmasi bahan
- Persetujuan conto
- Persetujuan perlengkapan
- Finalisasi sadaya patarosan téknis
Pikeun mesin tambaga khusus, kutipan anu paling dipercaya nyatakeun duanana:
- Kaayaan mimiti waktos kalungguhan
- Titik tungtung waktos prospek
Salaku conto:
Waktos produksi dimimitian saatos nampi persetujuan, konfirmasi bahan sareng nampi pamayaran anu disatujuan. Titik tungtung anu dikutip siap dianggo pikeun kargo saatos pamariksaan sareng pengepakan.
Kekecapan éta leuwih mangpaat tibatan hiji angka tanpa sarat.
4. Tinjau Rute Mesin sareng Pakakas Sateuacan Nyebutkeun Batch
Kaputusan rute mesin kedah dilakukeun sateuacan anu mésér ngabandingkeun harga.
Panyadia barang meureun kudu milih antara:
- Beungeut gergaji ditambah mesin CNC
- Ekstrusi bentukna ampir kawas jaring ditambah mesin finish
- Kosong tempa ditambah mesin CNC
- Ngagulung tina palang buleud
- Panggilingan tina pelat atanapi batang pasagi panjang
- EDM pikeun fitur anu sesah
- Pangeboran sekundér, tapping atanapi deburring
- Pelapisan atanapi perawatan permukaan saatos mesin
Bahan baku anu paling murah henteu salawasna mangrupikeun rute anu panggancangna.
Bagian tambaga anu bahanna loba anu dipiceun bisa ngahasilkeun pecahan anu kaleuleuwihi sareng waktos siklus anu panjang. Bagian kuningan bisa ngurangan waktos machining, tapi kelas bébas timbal khusus bisa merlukeun parameter motong anu béda. Alternatif perunggu bisa ningkatkeun kinerja maké tapi ningkatkeun sarat maké pakakas sareng fixturing.
Tanya ka supplier pikeun ngajelaskeun:
- Dimensi naon anu dihasilkeun ku kosong
- Dimensi naon anu dihasilkeun ku mesin CNC
- Dimana tunjangan machining diperyogikeun
- Fitur mana anu meryogikeun operasi sekundér
- Permukaan mana anu peryogi perlengkapan khusus
- Naha prosésna cocog pikeun volume taunan
Patarosan Pakakas sareng Fixture
Perlengkapan anyar atawa pakakas husus bisa ngalambatkeun angkatan kahiji sanajan bahan baku geus sadia.
Konfirmasi:
- Naha alat-alat anu tos aya cocog?
- Naha peryogi parabot anyar?
- Saha nu boga éta parabot téh?
- Naha perlengkapanna kalebet kana harga anu di sebutkeun?
- Sabaraha lami waktos anu diperyogikeun pikeun persetujuan perlengkapan?
- Naha supplier tiasa ngajalankeun uji coba bagian munggaran sateuacan produksi lengkep?
- Kumaha upami gambarna robih saatos pertandingan réngsé?
Patarosan-patarosan ieu penting pisan pikeun komponén tambaga anu témbokna ipis, liang anu jero, jaring anu heureut, atanapi permukaan anu datar sareng ageung.
5. Tandakeun Diménsi Kritis sareng Métode Inspeksi
Gambar anu mibanda seueur toleransi tapi teu aya prioritas tiasa ngalambatkeun pamariksaan sareng nyiptakeun sengketa anu tiasa dihindari.
Misahkeun ukuran kana tilu kelompok:
Kelas diménsi Hartina Peta nu meuli Kritis Mangaruhan langsung kana perakitan, aliran arus atanapi kinerja operasi Métode pamariksaan nagara sareng wates panampi Fungsional Penting pikeun pas atawa operasi tapi bisa jadi ngamungkinkeun rentang anu ditetepkeun Nangtukeun metode sampling atanapi pangukuran Jenderal Dikontrol ku toleransi gambar umum Ulah nambahkeun léngkah pamariksaan anu teu perlu Contona, liang anu dianggo sareng pin pasangan tiasa meryogikeun metode pas sareng pangukuran anu khusus. Tepi kosmetik tiasa ngan ukur peryogi pamariksaan visual sareng konfirmasi deburring.
Ulah nulis "sadaya diménsi kedah sampurna." Éta parentah teu ngabantosan masinis atanapi inspektur. Éta nyiptakeun kateupastian ngeunaan diménsi mana anu sabenerna tiasa ngeureunkeun pangiriman.
Sebutkeun:
- Alat ukur
- Rencana sampling
- Réferénsi datum
- Métode finish permukaan
- Métode rata atawa lempeng
- Naha pamariksaan dilakukeun sateuacan atanapi saatos plating
- Naha nu meuli peryogi laporan artikel munggaran
Cymber Metal'ssertipikat kualitas sareng inpormasi inspeksitiasa nyayogikeun kontéks dokumén kualitas umum, tapi pesenan pameseran tetep kedah ngajelaskeun dokumén anu diperyogikeun pikeun lot khusus.
6. Satujukeun Bagian Kahiji Sateuacan Ngaleupaskeun Sakabéh Angka
Persetujuan bagian kahiji mangrupikeun alat kontrol jadwal, sanés ngan ukur léngkah kualitas.
Pikeun proyék mesin tambaga khusus anyar, bagian anu munggaran kedah mastikeun:
- Identitas matéri
- Diménsi konci
- Lokasi liang sareng pasna
- Kaayaan permukaan
- Kaayaan burr sareng ujung
- Tanda mesin
- Pelapisan atanapi palapis, upami tiasa dianggo
- Pas dipasang, upami praktis
Pembeli kedah mutuskeun sateuacanna:
- Saha anu satuju kana sampel
- Sabaraha sampel anu diperyogikeun
- Inpormasi naon anu kedah dibarengan ku conto
- Kumaha gancangna pembeli bakal ngaréspon
- Naha produksi tiasa diteruskeun sateuacan disatujuan
- Naon anu kajantenan upami sampel gagal
Supplier teu tiasa ngontrol reureuh anu disababkeun ku sampel anu ngantosan dua minggu kanggo eupan balik ti pembeli. Lebetkeun wates waktos persetujuan kana jadwal proyék.
Aturan praktisna nyaéta:
Teu aya parobahan rékayasa saatos persetujuan sampel kecuali supplier mastikeun pangaruhna kana biaya, perkakas, sareng pangiriman.
7. Ngadalikeun Plating sareng Pamrosésan Sekunder anu Dialihdayakeun
Ngalapis, ngagosok, beberesih sareng uji khusus tiasa janten résiko jadwal anu disumputkeun.
Bagian anu tos di-mesin tiasa waé parantos réngsé tapi tetep teu tiasa dikirim kusabab:
- Kandel plating teu acan ditangtukeun
- Daérah anu ditutupan teu jelas
- Subkontraktor peryogi alat anu misah
- Persiapan permukaan teu lengkep
- Warna atanapi penampilan lapisan nuju ngantosan persetujuan
- Nu meuli teu acan mastikeun sarat tés
- Supplier finishing gaduh jadwal batch anu béda
Upami plating atanapi palapis mangrupikeun bagian tina proyék, jelaskeun:
- Jenis palapis
- Kandel atanapi rentang target
- Daérah anu kedah ditutupan
- Persiapan permukaan
- Sarat penampilan
- Uji adhesi atanapi kontinuitas, upami diperyogikeun
- Tanggung jawab inspeksi
- Prosés ngolah deui
- Naha palapis diterapkeun sateuacan atanapi saatos prosés pamrosésan akhir
Pék ka supplier pikeun nunjukkeun rute lengkepna:
Bahan baku → Mesin CNC → Deburring → Beberesih → Plating → Inspeksi → Packing
Upami diperyogikeun prosés outsourcing, tanyakeun naha tanggal pangiriman anu disebutkeun kalebet transportasi antara fasilitas sareng pamariksaan akhir saatos mulang.
8. Nyiapkeun Bungkusan Ékspor Sateuacan Tanggal Siap Kargo
Bungkusan kedah dirancang dumasar kana produk, sanés ditambahkeun dina ahir produksi.
Bagian tambaga sareng kuningan tiasa ruksak ku:
- Kontak bagian-ka-bagian
- Tekanan tali
- Ngageser ka jero wadahna
- Uap sareng kondensasi
- Beungeut mesin anu teu dijaga
- Susun anu salah
- Beurat bungkus anu kaleuleuwihi
- Labél anu leungit
Pikeun rod, bar, sareng pelat bulk, satuju kana:
- Susunan bundel
- Protéksi sisi jeung juru
- Pamisah permukaan
- Pangrojong dasar
- Pangwatesan ngalawan gerakan
- Diménsi pakét
- Beurat kotor sareng bersih
- Aksés forklift atanapi lifting
- Labél pakét
- Protéksi Uap
- Poto sateuacan kasus ditutup
Pikeun bagian anu parantos dimesin, tambahkeun:
- Pamisah individu
- Perlindungan pikeun benang sareng liang
- Bahan anti gores
- Sarat kabersihan
- Tanda orientasi upami diperyogikeun
- Katerlacakan lot sareng pakét
Tong ngantosan dugi produksi réngsé kanggo naroskeun naha pakét tiasa dibongkar di tempat tujuan. Tim panampi tiasa gaduh kapasitas forklift maksimum atanapi tempat bongkar anu diwatesan.
9. Jieun Jadwal Tonggak Anu Sabenerna Bisa Dilacak ku Pembeli
Jadwal anu mangpaat ngandung langkung ti hiji tanggal pangiriman akhir.
Ngagunakeun tonggak sejarah sapertos:
- RFQ sareng gambar ditampi
- Patarosan téknis ditutup
- Kutipan disatujuan
- Révisi gambar dibekukeun
- Bahan anu dialokasikeun
- Persiapan kosong réngsé
- Bagian kahiji réngsé
- Bagian kahiji disatujuan
- Mesin sacara batch réngsé
- Pamrosésan sekundér réngsé
- Inspeksi ahir dileupaskeun
- Bungkusan réngsé
- Kargo siap
- Pangiriman diserahkeun
- Perkiraan kadatangan tujuan
Unggal tonggak sejarah kedah ngagaduhan:
- Pihak anu tanggung jawab
- Tanggal anu direncanakeun
- Tanggal sabenerna
- Persetujuan anu diperyogikeun
- Status ayeuna
- Alesan telat, upami aya
Ieu ngabédakeun antara reureuh anu tiasa diatur sareng reureuh anu teu disangka-sangka. Upami alokasi bahan telat, anu mésér tiasa mutuskeun naha badé nampi rute alternatif. Upami dokumén pamariksaan telat, tim logistik tiasa nyingkahan mesen kargo teuing mimiti.
10. Kirimkeun RFQ anu Tahan Reureuh
Anggo citakan ieu nalika nyuhunkeun kutipan pikeun mesin tambaga atanapi mesin kuningan khusus:
Kelas bahan sareng standar:
Bentuk produk sareng kosong awal:
Ukuran réngsé:
Toleransi kritis:
Nomer gambar sareng révisi:
Kuantitas pikeun sampel:
Kuantitas bets:
Kuantitas taunan atanapi ramalan:
Operasi mesin anu diperyogikeun:
Lapisan atanapi lapisan permukaan:
Métode sareng dokumén pamariksaan:
Sarat bungkusan:
Nagara tujuan:
Tanggal siap kargo anu dibutuhkeun:
Tanggal kadatangan anu diwajibkeun:
Incoterm atanapi dasar pangiriman:
Kontak persetujuan pembeli:
Waktu ngawaler pikeun patarosan téknis:Kanggo ulasan gambar sareng diskusi prosés CNC, mangga buka tautanPangrojong mesin halus Cymber MetalUpami anjeun masih ngabandingkeun bentuk bahan, pariksa deuiTinjauan produk Cymber Metalsateuacan ngirim RFQ.
Nalika proyék ngalibetkeun sertipikat bahan, laporan pamariksaan atanapi ulasan pihak katilu, sebutkeun sacara pasti naon anu kedah disayogikeun sareng kiriman éta. Tong nganggap yén sertipikat perusahaan umum nyumponan sarat dokuméntasi khusus pesenan.
Kanggo pesenan khusus,hubungi Cymber Metal kanggo RFQkalawan gambar, tingkatan, kuantitas, toleransi, permukaan sareng tujuan.
Daptar Pariksa Akhir: Sateuacan Anjeun Nyatujuan Pesenan
Anggo daptar ieu sacara internal:
- Naha revisi gambarna dibekukeun?
- Naha tingkatan sareng watakna ditulis kalawan jelas?
- Naha bentuk produkna tos ditetepkeun?
- Naha tempat kosong awalna parantos disatujuan?
- Naha dimensi kritis parantos diidentifikasi?
- Naha metode pamariksaanna jelas?
- Naha jumlah sampel sareng waktos persetujuan parantos ditetepkeun?
- Naha rute pamrosésan sareng finishingna kahartos?
- Naha prosés outsourcing kalebet kana jadwal?
- Naha kaayaan awal waktos awal parantos ditulis?
- Naha tanggal siap kargo dipisahkeun ti tanggal sumpingna di tujuan?
- Naha rencana pengepakan parantos disatujuan?
- Naha catetan lot, bungkusan, sareng pamariksaan tiasa dilacak?
- Naha waktos réspon pembeli kalebet dina jadwal?
Jangji pangiriman ngan bakal mangpaat nalika kadua pihak ngartos naon anu kedah kajantenan sateuacan waktos dimimitian.
Abdi sok hoyong nyebatkeun sadaya produk Cymber Metal, sareng nganggo halaman wéb ieuhttps://www.cymbermetal.com/pikeun diajar langkung seueur ngeunaan aranjeunna.
Patarosan anu Sering Ditaroskeun
Panyabab anu paling umum nyaéta sarat anu teu acan direngsekeun anu dugi ka produksi telat. Conto anu umum kalebet logam campuran anu teu jelas, révisi gambar anu robih, toleransi anu teu réalistis, persetujuan sampel anu leungit atanapi prosés finishing anu dialihdayakeun anu henteu kalebet dina jadwal aslina. Bekukeun gambar sareng tangtukeun metode pamariksaan sateuacan alokasi bahan.
Nyayogikeun gambar anu lengkep, tingkat bahan anu pasti, kuantitas, toleransi kritis, hasil akhir sareng tujuan dina tahap RFQ. Waler gancang kana patarosan téknis sareng satujukeun potongan munggaran dina waktos anu disatujuan. Pék ka supplier pikeun misahkeun sumber bahan, mesin, pamariksaan sareng tonggak siap kargo.
Muhun. Paripolah mesin gumantung kana tingkatan, temperamen, géométri, sareng setélan motong anu pasti. Tambaga murni tiasa ngahasilkeun serpihan sareng gerinda anu panjang, sedengkeun sababaraha tingkatan kuningan mesin bébas tiasa ngahasilkeun serpihan anu langkung tiasa diprediksi. Ieu mangrupikeun observasi perencanaan umum, sanés gaganti pikeun uji coba mesin anu representatif.
Éta gumantung kana peralatan internal anjeun, sarat toleransi, kuantitas sareng total biaya anu didarat. Stok atah tiasa praktis nalika anjeun parantos gaduh kapasitas mesin anu mumpuni. Bagian anu parantos réngsé tiasa ngirangan pamrosésan internal tapi meryogikeun kontrol gambar, pamariksaan sareng kamampuan prosés supplier anu langkung ketat. Bandingkeun biaya per komponén anu ditampi, sanés ngan ukur harga bahan.
Kirimkeun logam campuran sareng standar, bentuk produk, diménsi, toleransi, révisi gambar, kuantitas, ruang lingkup mesin, perlakuan permukaan, dokumén pamariksaan, sarat pengepakan, tujuan sareng jadwal target. Upami komponénna kritis kana kaamanan atanapi dimuat sacara listrik, kalebet kaayaan operasi sareng kriteria panampi.
Anggo sistem révisi anu dikontrol. Pastikeun révisi mana anu dianggo ku supplier pikeun pamrograman, pakakas, alokasi bahan sareng produksi. Sateuacan nyatujuan parobihan naon waé, tanyakeun heula dampakna kana bahan, pakakas, rute mesin, pamariksaan sareng pangiriman. Tong ngandelkeun lampiran email informal salaku hiji-hijina catetan parobihan.
Kalebet panutupan patarosan téknis, persetujuan gambar, alokasi bahan, persiapan kosong, persetujuan potongan munggaran, mesin bets, finishing, pelepasan inspeksi, pengepakan, tanggal siap kargo sareng serah terima kiriman. Kadatangan tujuan kedah didaptarkeun misah sabab transportasi sareng bea cukai henteu sami sareng parantosan produksi.
Waktos posting: 11-Sep-2026