
Tanggal Publikasi: 6 Nopémber 2026
Pangarang: Hu Yanwei, Ahli Téknis Logam Simber
"Dilapis timah" sanés sarat gambar anu lengkep. "Dilapis nikel" ogé sanés. Upami éta sadayana anu disebatkeun ku RFQ anjeun, dua supplier tiasa nyebatkeun sistem palapis anu béda sareng duanana yakin yén aranjeunna parantos nyumponan spésifikasi. Mangpaatpalapis busbar tambagababandingan dimimitian ku sambungan, lingkungan layanan sareng kriteria panampi, sanés warna bar anu parantos réngsé.
Jawaban gancang:Évaluasi palapis timah pikeun permukaan kontak listrik anu mumpuni sareng panyalindungan korosi jero ruangan anu normal. Évaluasi nikel rékayasa dimana anu ditetepkeun tina keausan, korosi atanapi sipat palapis fungsional anu sanés ngadorong spésifikasi. Duanana henteu langkung saé sacara universal. Pembeli kedah nangtukeun substrat tambaga, tumpukan palapis lengkep, ketebalan lokal minimum, permukaan anu signifikan, diménsi réngsé sareng sarat validasi sambungan sateuacan ngabandingkeun harga.
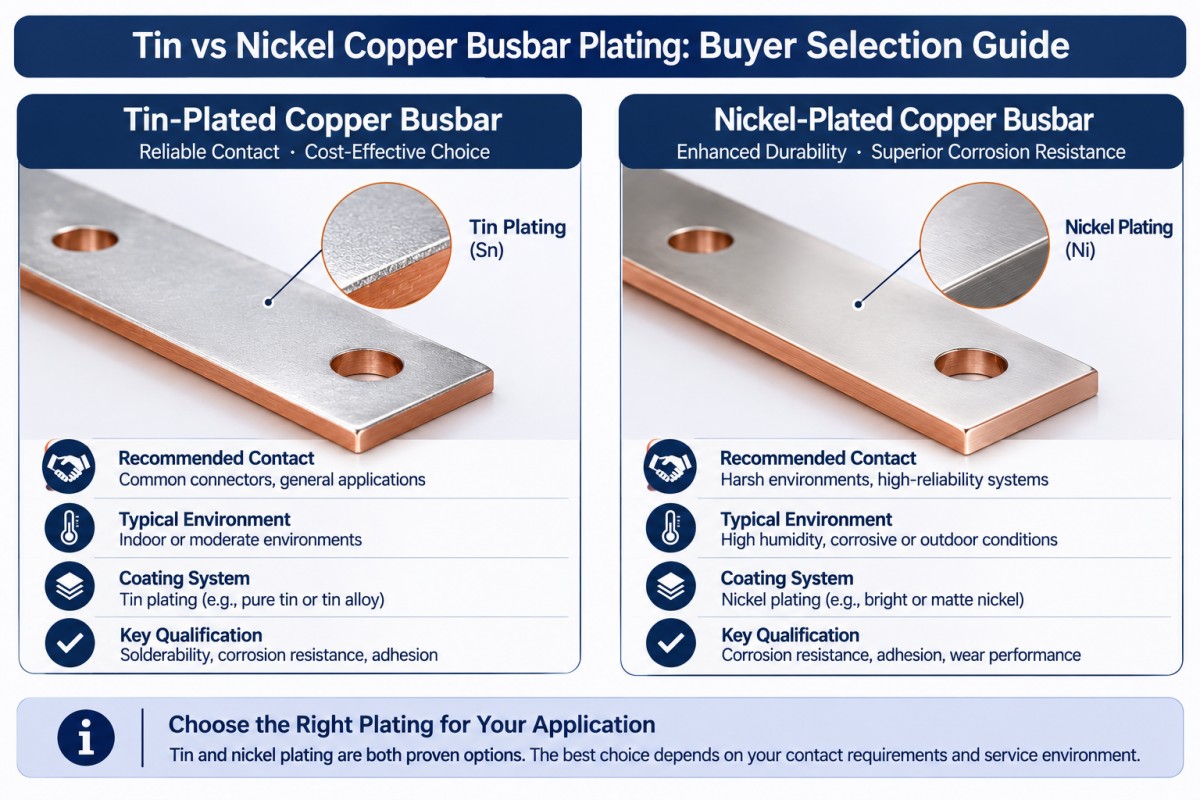
Pelapisan Busbar Timah vs Nikel Tambaga: Naon Anu Sabenerna Robah?
Lapisan ahirna ngarobah sistem permukaan; éta henteu ngagentos desain konduktor. Kelas tambaga, penampang melintang, sareng kaayaan operasi masih peryogi spésifikasi nyalira. Mimitian ku anu disatujuan.pilihan bahan tambaga murni, teras parios palapis sareng sambunganna babarengan.
| Patarosan pembeli | Busbar tambaga berlapis timah | Busbar tambaga berlapis nikel |
|---|---|---|
| Naha kedah meunteun hasil ahir ieu? | Lapisan timah dianggo pikeun permukaan anu kontak sareng listrik, panyalindungan korosi sareng kamampuan solder. | Lapisan nikel rékayasa ditangtukeun pikeun sipat fungsional kalebet résistansi kana maké sareng korosi. |
| Naon anu kedah disebatkeun dina pedaran palapis? | Rute pengendapan, jinis finish timah, pelat handapeun upami diperyogikeun, ketebalan sareng panutupan | Nikel anu dilapis éléktro atanapi nikel-fosfor tanpa éléktro, sarat deposit, ketebalan sareng panutup |
| Naon anu peryogi validasi listrik? | Beungeut kawin anu saleresna, metode perakitan sareng kinerja sambungan | Beungeut kawin anu saleresna, metode perakitan sareng kinerja sambungan; karasana sanés bukti résistansi kontak anu langkung handap |
| Naon jalan pintas mésér anu goréng? | Anggap waé lapisan timah anu ngagurilap cocog pikeun aplikasi éta | Anggap nikel sacara otomatis nyayogikeun peringkat suhu rakitan anu langkung luhur atanapi kinerja sambungan anu langkung saé |
ASTM B545 ngabahas palapis timah anu diéléktrodéposisi. ASTM B689 ngabahas palapis nikel rékayasa anu diéléktrodéplasi. Éta ngajelaskeun sistem palapis anu béda, sanés labél anu tiasa ditukeurkeun pikeun permukaan warna pérak. Boh standar nyalira anu netepkeun peringkat arus rakitan busbar anu lengkep.
Iraha Pembeli Kedah Ngémutan Busbar Tambaga Berlapis Timah?
Sebutkeun Fungsi Kontak, Lain Ngan Penampilanana
Lapisan timah dianggo pikeun nyadiakeun permukaan anu tahan kontak anu handap, tapi sebutan lapisan henteu ngajamin résistansi sambungan anu anjeun rakitan. Sebutkeun hasil akhir terminal kawin, géométri kontak sareng prosedur perakitan anu disatujuan.
Pikeun paparan jero ruangan normal, ASTM B545 ngajelaskeun timah salaku pelindung tambaga. Éta ogé ngingetkeun yén diskontinuitas palapis tiasa ngamungkinkeun korosi, khususna dina kaayaan anu lembab. Tong manjangkeun anggapan panggunaan jero ruangan kana kondensasi, paparan luar ruangan atanapi jasa kimia tanpa tinjauan.
Pikeunbusbar tambaga berlapis timah pikeun switchgear, tangtukeun bantalan kontak sareng jelaskeun naha komponénna mangrupikeun tautan anu dibaut, sambungan anu disolder atanapi desain anu mumpuni anu sanés. Rencana panampi kedah nuturkeun fungsi éta.
Ulah ngarobah titik lebur timah jadi suhu operasi kontinyu. Rakitan lengkep peryogi wates termal sareng validasi sorangan.
Tinjau Jenis Réngsé sareng Résiko Kaandalan anu Relevan
Upami spésifikasi anu disatujuan ngabédakeun timah matte, timah caang atanapi hasil akhir anu diidinan anu sanés, jaga bédana éta dina pesenan pameseran. Tong ngantep karesep kosmétik ngarobih prosés palapis sacara teu langsung.
Kumis timah ogé pantes diulas khusus aplikasi. NASA ngadokumentasikeun kamekaran kumis konduktif tina lapisan timah sareng résiko sirkuit pondok anu dihasilkeun antara konduktor anu jarakna caket. Upami aya hubunganana sareng alatna, tanyakeun ka insinyur anu tanggung jawab pikeun sarat lapisan sareng mitigasi anu disatujuan. Éta mangrupikeun penilaian résiko, sanés alesan pikeun nolak unggal busbar listrik anu dilapis timah.
Iraha Pembeli Kedah Ngémutan Busbar Tambaga Berlapis Nikel?
Nangtukeun Prosés Nikel Mana Anu Anjeun Maksudkeun
Nikel rékayasa éléktroplated sareng nikel-fosfor éléktroless sanés palapis anu sami. ASTM B733 ngawengku anu terakhir; sipatna gumantung kana eusi fosfor sareng perlakuan panas salajengna. "Plating nikel" nyalira nyésakeun seueur teuing kabuka.
Nalika mariospilihan busbar tambaga dilapis nikel, tangtukeun prosés anu disatujuan sareng sipat deposit anu diperyogikeun. Pék tanyakeun ka supplier pikeun ngaidentipikasi tumpukan palapis anu diusulkeun sateuacan nampi kutipan.
Validasi Antarmuka Kontak Sacara Misah
Nikel rékayasa janten relevan nalika gambar meryogikeun sipat aus, bantalan beban, korosi atanapi skala panas anu ditetepkeun. Sarat-sarat éta meryogikeun spésifikasi khusus deposit, sanés klaim umum yén nikel cocog pikeun unggal lingkungan anu keras.
Résistansi kana maké, paripolah korosi, sareng kinerja kontak listrik mangrupikeun patarosan anu misah. Lapisan anu dipilih pikeun hiji henteu otomatis nyugemakeun anu sanésna.
Naha sambungan bakal tetep aya dina wates résistansi sareng naékna suhu anu diidinan saatos siklus tugas anu ditangtukeun? Meryogikeun bukti tina sambungan anu ngawakilan nganggo kaayaan finish, hardware, sareng perakitan anu saleresna. Tong nampi penampilan atanapi karasana lapisan salaku gaganti.
Kumaha Anu Kudu Diserat Ku Pembeli Pikeun Nangtukeun Kandel Plating Busbar?
Sebutkeun ketebalan anu diperyogikeun dina permukaan anu ditetepkeun, kalayan metode pangukuran sareng panampi anu disatujuan. Hindarkeun catetan anu misah sapertos "plating 5 mikrométer" anu ngajantenkeun supplier nebak naha éta hartosna ketebalan nominal, rata-rata bets atanapi nilai lokal minimum.
Nangtukeun Tumpukan Lengkep sareng Permukaan Anu Penting
Pikeun unggal lapisan, sebutkeun bahan, ketebalan atanapi rentang anu diperyogikeun, sareng dimana éta diterapkeun. Upami pelat handapeun nikel diperyogikeun di handapeun timah, tunjukkeun sacara jelas. Tong nganggap éta kalebet, sareng tong ngenalkeun hiji tanpa persetujuan rékayasa.
Tandaan bantalan kontak, zona anu dilapis sareng ditutupan, liang, ulir, sisi, sareng lokasi kontak rak anu diidinan. Tangtukeun titik pamariksaan dina gambar. Bacaan dina daérah datar anu gampang dihontal teu kedah nunjukkeun daérah kontak kritis anu teu diukur.
Sebutkeun Naha Diménsi Ditrapkeun Sateuacan atanapi Saatos Plating
Pertimbangkeun ketebalan lapisan ilustrasi tina5 mikrométer dina unggal sisi anu sabalikna. Deposisi seragam nambahan kira-kira0,010 mmkana dimensi sakabéhna. Ketebalan idéal anu sami dina sisi sabalikna tina liang bakal ngirangan diaméterna sakitar0,010 mm.
Ieu géométri, sanés ketebalan anu disarankeun atanapi jaminan kamampuan prosés. Déposisi sareng aksés anu saleresna kedah diulas. Nanging, éta ngajelaskeun kunaon pas pageuh anu ngalangkungan sateuacan plating tiasa gagal saatosna.
Anggoulasan mesin komponén tambagapikeun satuju kana dimensi anu parantos réngsé, tunjangan mesin sareng runtuyan prosés. Tong mendakan tunjangan anu leungit nalika pamariksaan anu bakal datang.
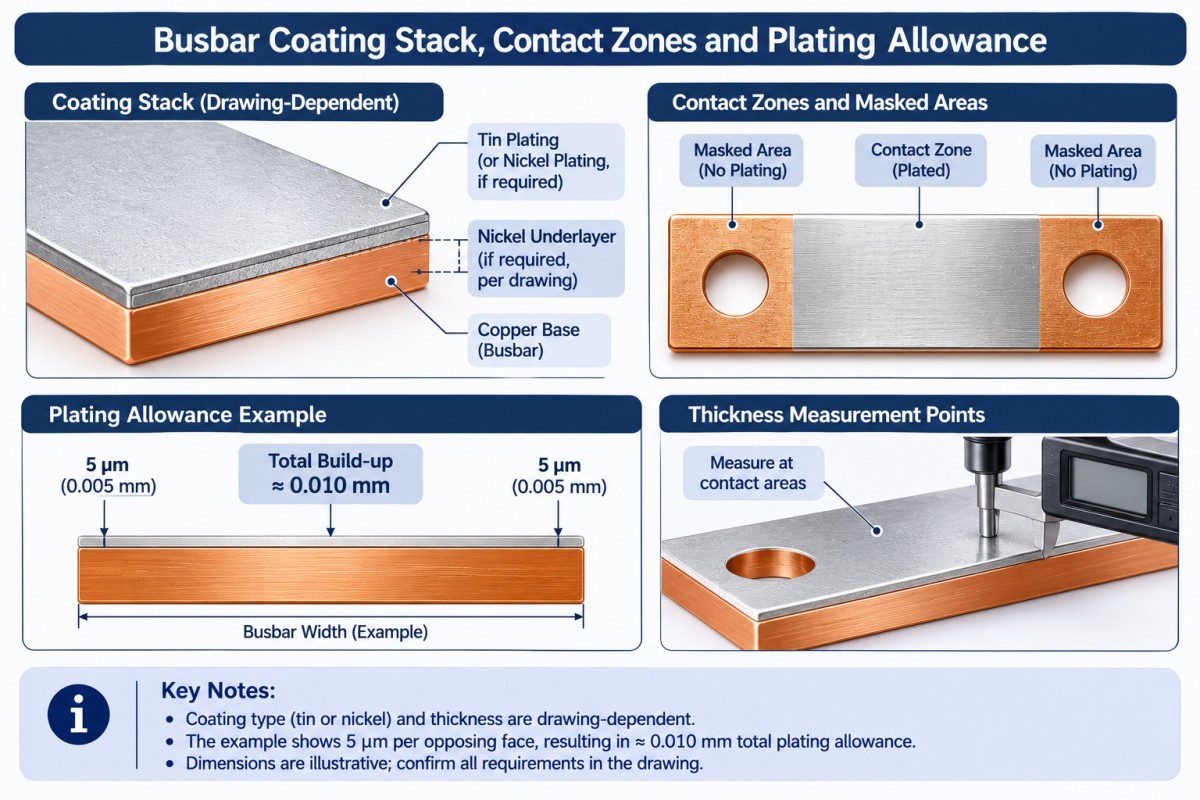
Naon anu kedah kajantenan sateuacan sareng saatos plating?
Satuju kana runtuyan manufaktur sateuacan ngaleupaskeun pesenan. Rute anu diusulkeun pikeun bagian anu parantos didamel nyaéta motong, nyieun liang, ngabersihkeun sareng ngabentuk, dituturkeun ku beberesih, ngalapis sareng pamariksaan akhir. Rute anu saleresna kedah cocog sareng sarat gambar sareng palapis.
Stok anu tos dilapis sateuacanna mangrupikeun rute anu béda. Upami motong atanapi ngabentuk saatos dilapis, sacara éksplisit alamat sisi anu dipotong, liang, daérah bengkokan anu kakeunaan sareng perbaikan atanapi palapis ulang anu diperyogikeun. "Dijieun tina tambaga anu dilapis" henteu hartosna unggal permukaan anu parantos réngsé dilapis.
Pikeunfabrikasi busbar tambaga khusus, nangtukeun operasi anu kedah réngsé sateuacan réngsé. Liang énggal anu ditambahkeun saatos disatujuan tiasa nyiptakeun masalah panutup palapis ogé masalah parobahan gambar.
Tangtukeun lokasi masking sareng rak-kontak ti heula. Upami plating selektif diidinan, tunjukkeun watesna. Tinjau rute anu diusulkeun ngalawanInpormasi prosés plating busbar, tapi mastikeun kalayakan pikeun bagian anu saleresna tibatan nganggap unggal géométri nuturkeun prosés anu sami.
Naha Validasi Gabungan Leuwih Penting tibatan Hasil Akhir anu Ngagurilap?
Résistansi sendi nyiptakeun pemanasan lokal. Pikeun babandingan hipotétis anu disengaja di400 A, hubungananaP = I²Rméré:
| Asumsi résistansi sendi | Panas sendi anu diitung |
|---|---|
| 10 mikro-ohm | 1.6 W |
| 40 mikro-ohm | 6.4 W |
Ieu sanés hasil tés timah-versus-nikel, pangukuran Cymber atanapi peringkat arus busbar. Éta nunjukkeun kunaon pilihan palapis kedah dihijikeun kana tés listrik anu disatujuan tinimbang penampilan hungkul.
Sebutkeun metode résistansi sambungan, lokasi pangukuran, kaayaan arus uji sareng suhu upami diperyogikeun. Pikeun kualifikasi, satuju kana perangkat keras anu representatif, prosedur pengencangan, siklus termal sareng parobahan résistansi anu diidinan. Janten insinyur anu tanggung jawab netepkeun wates lulus/gagal.
Pelapisan anu langkung seueur moal ngarengsekeun konduktor anu ukuranana alit atanapi sambungan anu dirancang henteu cekap.
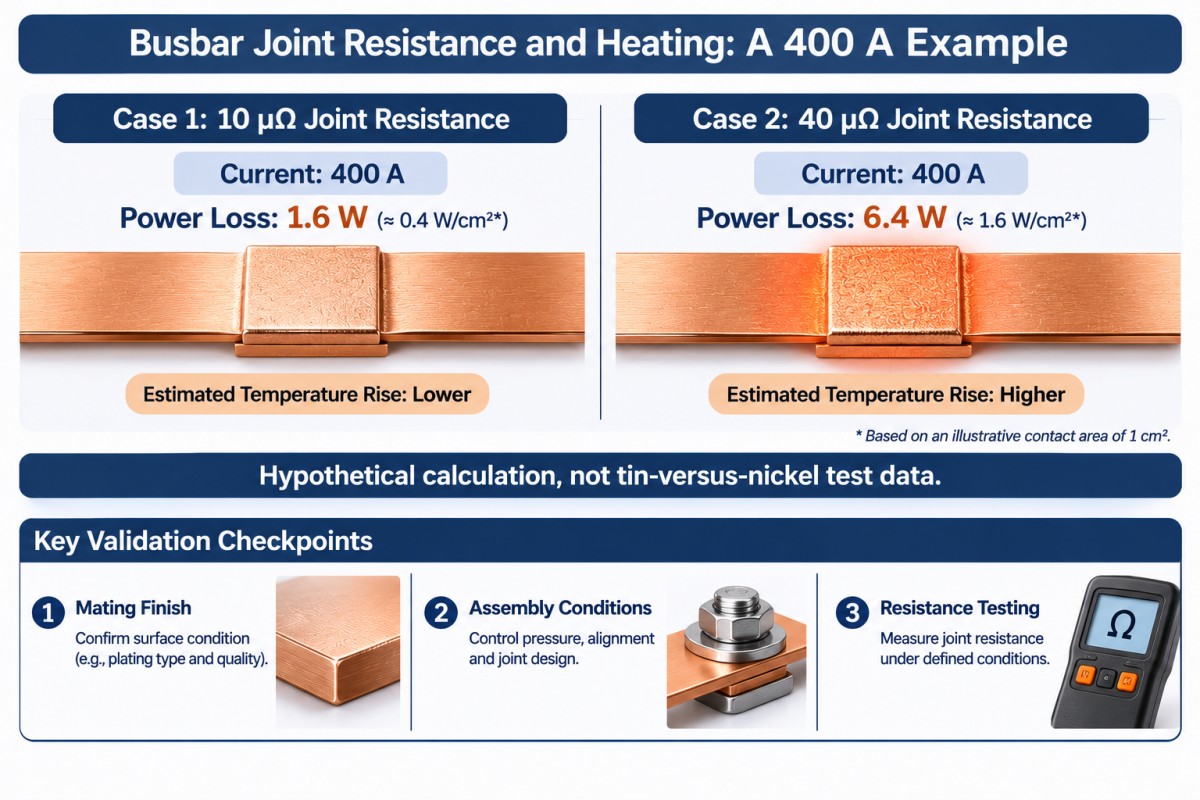
Naon Anu Kedah Dilebetkeun Dina Rencana Inspeksi?
Panampi palapis misah ti kualifikasi perakitan. Laporan ketebalan ngajawab hiji patarosan; éta henteu ngajawab sadayana.
| Daérah pamariksaan | Bukti pikeun satuju sateuacan produksi |
|---|---|
| Substrat sareng katerlacakan | Kelas tambaga, kaayaan, catetan bahan sareng idéntifikasi lot |
| Idéntitas sareng ketebalan lapisan | Tumpukan lapisan anu ditangtukeun, metode uji, titik pangukuran sareng wates panampi lokal |
| Integritas sareng adhesi | Kriteria penampilan anu disatujuan, metode adhesi sareng rencana sampling; uji porositas upami ditangtukeun |
| Diménsi réngsé | Kaayaan bantalan kontak, kerataan, posisi liang, pas sareng daérah anu ditutupan sakumaha anu dibutuhkeun ku gambar |
| Kinerja fungsional | Kualifikasi résistansi sendi, naékna suhu sareng lingkungan anu ditetepkeun upami tiasa dianggo |
| Kaayaan pangiriman | Bungkusan anu ngajaga permukaan kontak, idéntifikasi sareng rékaman pamariksaan anu disatujuan |
Upami fluoresensi sinar-X dianggo, pastikeun yén metode sareng setelan éta cocog pikeun lapisan sareng lokasi pangukuran anu ditangtukeun. Hasil ketebalan henteu nunjukkeun adhesi atanapi kinerja sambungan anu tiasa ditampi.
Pikeun uji semprot uyah, tangtukeun metode, durasi, kaayaan spésimén sareng kriteria panampi. Ulah ngarobah sababaraha jam uji kana taun umur lapangan. ASTM B117 ngajelaskeun lingkungan uji anu dikontrol; éta henteu netepkeun panampi khusus produk atanapi prediksi umur layanan universal.
UlasanInpormasi jaminan kualitas Cymber Metalbareng jeung rencana pamariksaan husus pesenan. Nyuhunkeun bukti RoHS atanapi REACH anu diperyogikeun pikeun produk sareng hasil akhir anu saleresna; ulah nyimpulkeun patuh kana nami palapis.
Bandingkeun Total Biaya Pendaratan per Busbar anu Ditampi
Barang palapis anu langkung mirah tiasa nyumputkeun biaya panyumputan, pengerjaan ulang, atanapi pamariksaan tambahan. Taroskeun naha kutipan kalebet daérah palapis anu sami, tumpukan lapisan, dasar ketebalan, ruang lingkup pamariksaan sareng pengemasan.
Total biaya pendaratan per bagian anu ditampi = total biaya pesenan anu ditanggung, dikurangan kiridit anu tiasa dipulihkeun, dibagi ku bagian anu tiasa dianggo anu ditampi.
Kalebet logam, fabrikasi, plating, pakakas anu dialokasikeun, pamariksaan, pengerjaan ulang, pengepakan, pengiriman barang sareng biaya impor anu berlaku tanpa itungan ganda. Jelaskeun kapamilikan barang rongsokan sareng kiridit pamulihan naon waé. Harga anu dikutip rendah kalayan dasar panampi anu teu ditetepkeun sanés babandingan anu tiasa dipercaya.
Pikeun prototipe, bandingkeun motong sareng mesin anu fléksibel sareng perkakas khusus. Pikeun pesenan anu diulang, évaluasi biaya perkakas dibandingkeun sareng volume anu ditampi sareng stabilitas gambar anu dipiharep. Nyatujuan dadu sateuacan pola liang, géométri tikungan sareng sarat finish stabil tiasa ngajantenkeun révisi salajengna langkung mahal.
Pelapisan selektif tiasa ngirangan daérah anu dilapis, tapi palapis sareng pamasangan ogé peryogi biaya. Bandingkeun rute manufaktur lengkep sareng hasil anu dipiharep, sanés ngan ukur daérah pelapisan.
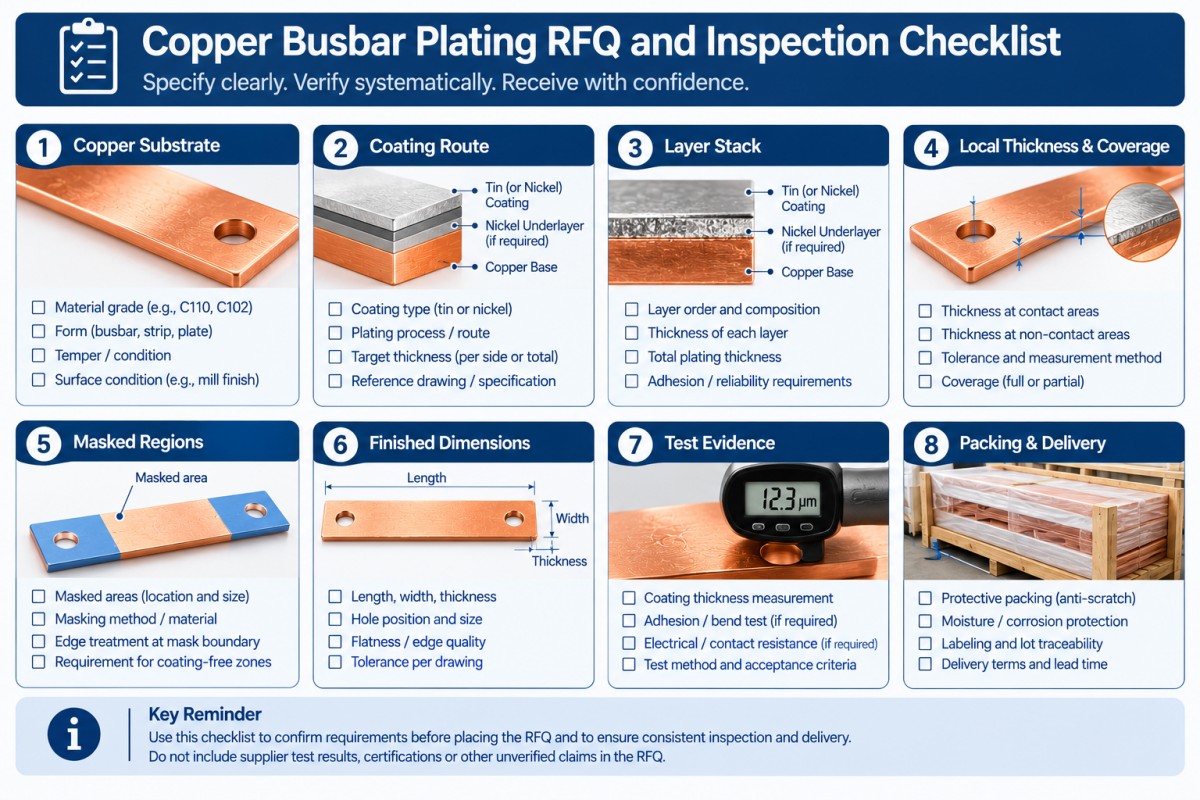
Naon Anu Kedah Dilebetkeun Ku Pembeli dina RFQ Plating Busbar Tambaga?
Kirimkeun gambar anu dikontrol kalayan jadwal palapis sareng sarat panampi. Pék tanyakeun ka supplier pikeun ngadaptar panyimpangan sacara éksplisit.
- Kelas tambaga, standar bahan, kaayaan sareng révisi gambar.
- Lingkungan layanan, tugas listrik, bahan terminal anu cocog sareng finishing.
- Prosés timah atanapi nikel, standar palapis anu lumaku sareng édisi anu disatujuan.
- Tumpukan lapisan pinuh, jinis lapisan akhir sareng pelat handap anu disatujuan.
- Ketebalan lokal minimum atanapi wates anu disatujuan anu sanés, permukaan anu signifikan sareng lokasi uji.
- Daérah, liang, benang, sisi anu dipotong sareng tanda rak anu diidinan dilapis sareng ditutupan.
- Diménsi anu parantos réngsé, sarat bantalan kontak, sareng runtuyan prosés anu disatujuan.
- Inspeksi, sampling, persetujuan artikel munggaran sareng sarat kualifikasi fungsional.
- Kuantitas uji coba, volume pangulangan, pengepakan, tujuan, syarat pangiriman sareng tanggal kadatangan anu diwajibkeun.
Catetan palapis anu teu lengkep nyiptakeun celah kutipan. Tutup sateuacan pesenan pameseran, sanés saatos kiriman ditolak.
Patarosan anu Sering Ditaroskeun
Naha langkung saé nganggo plating timah atanapi nikel pikeun busbar tambaga?
Duanana teu langkung saé sacara universal. Bandingkeun sistem palapis anu ditangtukeun sareng sarat kontak, lingkungan, sareng kualifikasi. Tong milih timah ngan kusabab éta wawuh, atanapi nikel ngan kusabab sipat rékayasa na karasa langkung nungtut. Sambungan anu disatujuan kedah nyumponan sarat listrik sareng termal aplikasi.
Sabaraha Kandel Pelapisan Busbar Tambaga anu Leres?
Teu aya hiji ketebalan anu cocog pikeun unggal busbar. Tangtukeun sistem palapis, sarat layanan, permukaan anu signifikan sareng metode panampi. Sebutkeun naha saratna mangrupikeun ketebalan lokal minimum, rentang atanapi nilai anu dikontrol anu sanés. Kalebet wates luhur dimana paningkatan palapis mangaruhan pas atanapi perakitan.
Naha Nikel Tanpa Elektro tiasa Ngaganti Nikel anu Dilapis Elektro?
Moal tanpa persetujuan. Nikel-fosfor éléktroléktronés sareng nikel rékayasa éléktroplasi mangrupikeun sistem anu béda. ASTM B733 sareng ASTM B689 ngabahas éta sacara misah. Pastikeun sarat deposit, perlakuan panas upami tiasa dianggo, diménsi réngsé sareng kualifikasi sateuacan nampi substitusi.
Naha Busbar Tiasa Diproses Saatos Dilapis?
Ngan upami rute anu disatujuan ngatasi akibatna. Mesin tiasa miceun lapisan akhir sareng ngalaan substrat dina liang atanapi sisi. Sebutkeun permukaan mana anu kedah tetep dilapis sareng naha perbaikan, pelapisan ulang sareng pamariksaan ulang diperyogikeun. Satuju kana runtuyan sateuacan nyebatkeun bagian anu parantos réngsé.
Nyuhunkeun Tinjauan Busbar Dumasar Spésifikasi
Kirimkeun gambar, kuantitas, sarat palapis sareng kontéks operasi kaCymber Metal pikeun ulasan RFQ busbar. Nyuhunkeun réspon anu jelas ngeunaan bahan anu diusulkeun, rute fabrikasi, hasil ahir, ruang lingkup pamariksaan sareng panyimpangan naon waé sateuacan ngabandingkeun tawaran komérsial.
Abdi sok hoyong nyebatkeun sadaya produk Cymber Metal, sareng nganggo halaman wéb ieuhttps://www.cymbermetal.com/pikeun diajar langkung seueur ngeunaan aranjeunna.
Sebutkeun hasil ahirna kalawan lengkep. Teras bandingkeun hargana.
Waktos posting: 06-Nop-2026